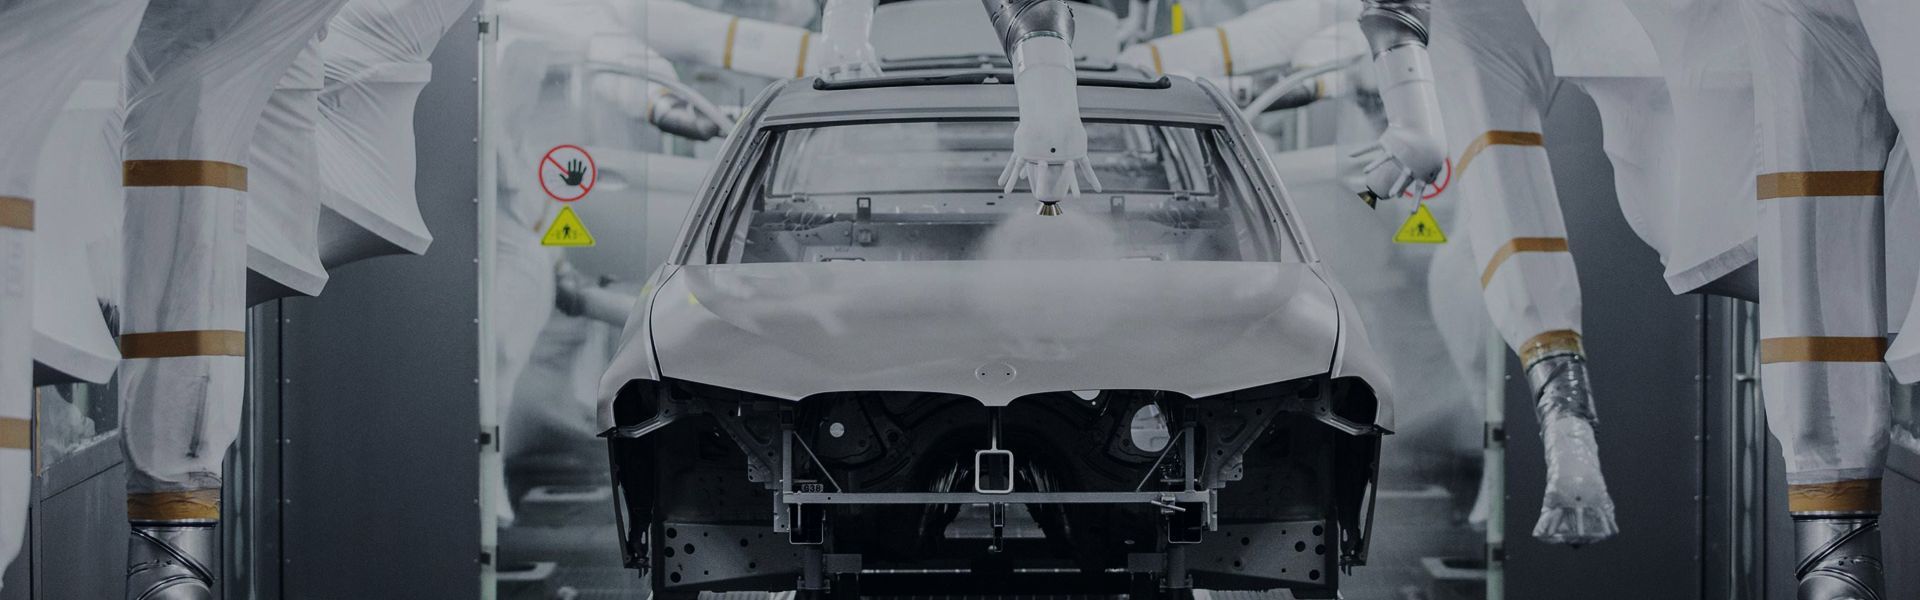
സ്പ്രേ തോക്കുകൾ ഒരുകോട്ടിംഗ് സിസ്റ്റം. അവയുടെ ആറ്റോമൈസേഷൻ സ്ഥിരത കോട്ടിംഗ് ഗുണനിലവാരത്തിലും ഉൽപാദന കാര്യക്ഷമതയിലും നേരിട്ട് സ്വാധീനം ചെലുത്തുന്നു. കോട്ടിംഗ് പ്രവർത്തനങ്ങളിൽ തോക്ക് അടഞ്ഞുപോകുന്നത് പലപ്പോഴും ഒരു പ്രശ്നമാണ്. ഇത് വൃത്തിയാക്കൽ, വർണ്ണ വ്യതിയാനം, ഓറഞ്ച് പോലുള്ള സൗന്ദര്യവർദ്ധക വൈകല്യങ്ങൾ എന്നിവയ്ക്ക് സമയക്കുറവ് വരുത്തുന്നു.e ഉൽപ്പാദനം തടസ്സപ്പെടുത്തുന്നു, ഉപഭോഗ മാലിന്യങ്ങൾ വർദ്ധിപ്പിക്കുന്നു, കൂടാതെ പ്രിസിഷൻ തോക്ക് ഘടകങ്ങൾക്ക് പോലും കേടുപാടുകൾ വരുത്തുന്നു. മിക്ക സംരംഭങ്ങളും പരാജയങ്ങൾ സംഭവിച്ചതിനുശേഷം തടസ്സങ്ങൾ നീക്കം ചെയ്യുന്നു, അവ മൂലകാരണങ്ങൾ പരിഹരിക്കാൻ കഴിയില്ല. തടസ്സം ലഘൂകരിക്കൽ റിയാക്ടീവ് ട്രബിൾഷൂട്ടിംഗിനപ്പുറം നീങ്ങണമെന്ന് വ്യവസായ വിദഗ്ധർ അഭിപ്രായപ്പെടുന്നു. ഒരു വ്യവസ്ഥാപിത അവസാനം.-to-ഉറവിടത്തിൽ തന്നെ പ്രശ്നങ്ങൾ തടയുന്നതിന് അന്തിമ പ്രതിരോധ ചട്ടക്കൂട് ആവശ്യമാണ്.
കോട്ടിംഗ് മെറ്റീരിയൽ, ഉപകരണങ്ങൾ, പ്രക്രിയ, പ്രവർത്തന പരിസ്ഥിതി എന്നിവയുമായി ബന്ധപ്പെട്ട ഘടകങ്ങളുടെ സംയോജനത്തിന്റെ ഫലമായി സ്പ്രേ ഗൺ അടഞ്ഞുപോകാം. കോട്ടിംഗ് അവശിഷ്ടം, കൂടിച്ചേരൽ, മിശ്രിതത്തിനു ശേഷമുള്ള ദീർഘകാല ഉപയോഗം എന്നിവ കണിക മലിനീകരണത്തിന് കാരണമാകും. ഫലപ്രദമല്ലാത്ത ഫിൽട്ടറേഷൻ സിസ്റ്റം, മോശമായി രൂപകൽപ്പന ചെയ്ത പൈപ്പിംഗ്, തേഞ്ഞുപോയ തോക്ക് ഭാഗങ്ങൾ, കൃത്യമല്ലാത്ത താപനില നിയന്ത്രണം എന്നിവ കോട്ടിംഗ് അവശിഷ്ടങ്ങൾ അടിഞ്ഞുകൂടുന്നതിന് കാരണമാകുന്നു. തെറ്റായി ക്രമീകരിച്ച സ്പ്രേയിംഗ് പാരാമീറ്ററുകൾ, അനുചിതമായ ക്ലീനിംഗ് ദിനചര്യകൾ, അസ്ഥിരമായ വർക്ക്ഷോപ്പ് താപനില, ഈർപ്പം എന്നിവ, അമിതമായ മാലിന്യങ്ങൾ അടങ്ങിയ കംപ്രസ് ചെയ്ത വായു എല്ലാം ആവർത്തിച്ചുള്ള തടസ്സങ്ങൾക്ക് കാരണമാകും.
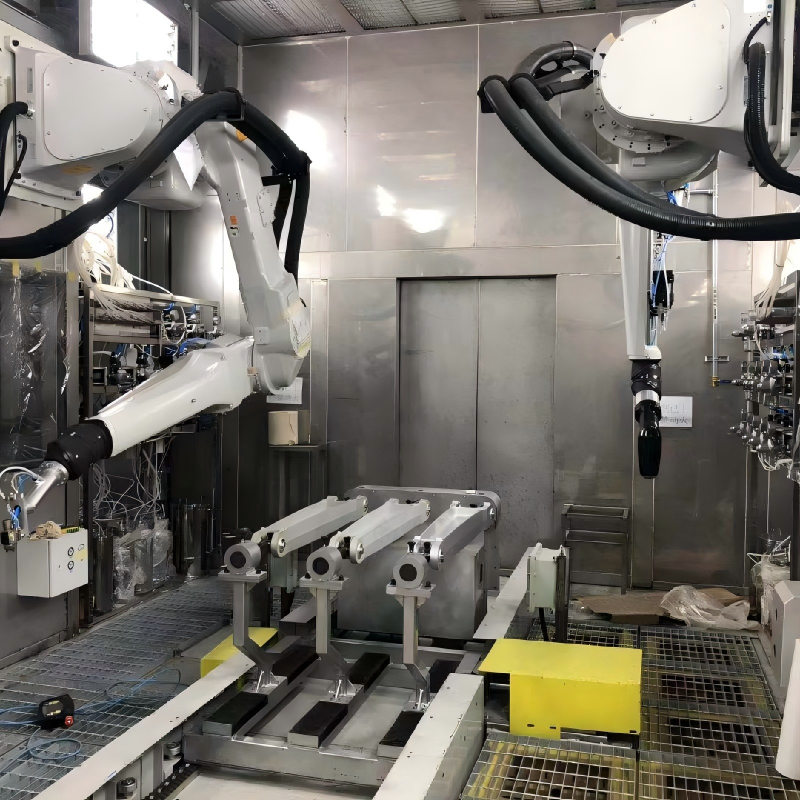
ഒരു സ്റ്റാൻഡേർഡ്, സിസ്റ്റമാറ്റിക് സമീപനം വഴി ഈ വെല്ലുവിളികളെ ഫലപ്രദമായി നേരിടാൻ കഴിയും. ഉറവിടത്തിൽ, കർശനമായ ഇൻകമിംഗ് പരിശോധന, താപനില നിയന്ത്രിത സംഭരണം, കോട്ടിംഗ് വസ്തുക്കളുടെ മൾട്ടി-സ്റ്റേജ് ഫിൽട്രേഷൻ, കോട്ടിംഗ് സ്തംഭനാവസ്ഥയിലാകാൻ സാധ്യതയുള്ള പ്രദേശങ്ങൾ ഇല്ലാതാക്കാൻ ഒപ്റ്റിമൈസ് ചെയ്ത പൈപ്പിംഗ് ലേഔട്ടുകൾ എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു. ഉപകരണങ്ങളുടെ ഭാഗത്ത്, ദൈനംദിന, ആഴ്ചതോറുമുള്ള, പ്രതിമാസ അറ്റകുറ്റപ്പണി ഷെഡ്യൂളുകൾ സ്ഥാപിക്കണം, കോട്ടിംഗിന്റെയും ആപ്ലിക്കേഷന്റെയും ആവശ്യകതകൾക്കനുസരിച്ച് സ്പ്രേ ഗൺ മോഡലുകൾ തിരഞ്ഞെടുക്കുകയും കംപ്രസ് ചെയ്ത-എയർ വിതരണം ശരിയായി ഫിൽട്ടർ ചെയ്ത് കണ്ടീഷൻ ചെയ്യുകയും വേണം. പ്രൊഡക്ഷൻ ഫ്ലോറിൽ, സ്പ്രേയിംഗ് പാരാമീറ്ററുകളും കളർ-ചേഞ്ച് ക്ലീനിംഗ് നടപടിക്രമങ്ങളും സ്റ്റാൻഡേർഡ് ചെയ്യണം, സ്ഥിരമായ പ്രക്രിയ സാഹചര്യങ്ങൾ നിലനിർത്താൻ സ്മാർട്ട് ഉപകരണങ്ങൾ ഉപയോഗിക്കുന്നു.
കൂടാതെ, നിർമ്മാതാക്കൾ വൃത്തിയുള്ള ഒരു വർക്ക്ഷോപ്പ് അന്തരീക്ഷം നിലനിർത്തുകയും, ഓപ്പറേറ്റർമാർക്ക് പ്രൊഫഷണൽ പരിശീലനം നൽകുകയും, മർദ്ദം, താപനില, മറ്റ് പ്രധാന പാരാമീറ്ററുകൾ എന്നിവ തത്സമയം ട്രാക്ക് ചെയ്യുന്നതിനും സാധ്യതയുള്ള അപകടസാധ്യതകൾ തിരിച്ചറിയുന്നതിനും ബുദ്ധിപരമായ നിരീക്ഷണ, നേരത്തെയുള്ള മുന്നറിയിപ്പ് സംവിധാനങ്ങൾ വിന്യസിക്കുകയും വേണം. റൂട്ട്-കോസ് വിശകലനവും രേഖപ്പെടുത്തിയ കേസ് അവലോകനങ്ങളും ഒരു ക്ലോസ്ഡ്-ലൂപ്പ് മാനേജ്മെന്റ് പ്രക്രിയ സ്ഥാപിക്കാൻ സഹായിക്കും. റിയാക്ടീവ് ട്രബിൾഷൂട്ടിംഗിൽ നിന്ന് പ്രോആക്ടീവ് റിസ്ക് പ്രിവൻഷനിലേക്ക് മാറുന്നതിലൂടെ, നിർമ്മാതാക്കൾക്ക് പരാജയ നിരക്കുകൾ കുറയ്ക്കാനും, സ്ഥിരതയുള്ളതും കാര്യക്ഷമവുമായ കോട്ടിംഗ്-ലൈൻ പ്രവർത്തനം നിലനിർത്താനും, ആത്യന്തികമായി ഗുണനിലവാരം മെച്ചപ്പെടുത്താനും, ചെലവ് കുറയ്ക്കാനും, മൊത്തത്തിലുള്ള കാര്യക്ഷമത വർദ്ധിപ്പിക്കാനും കഴിയും.
പോസ്റ്റ് സമയം: സെപ്റ്റംബർ-29-2026